杏盛.智能焊接装备 创研智造品牌全自动装配焊接检测生产线定制服务商
服务热线:400-8333-566
服务热线:400-8333-566

导言
如果你从事汽车冲压或白车身生产,对这些肯定不陌生。A柱、B柱、保险杠梁、门槛板、中央通道——如今这些零件几乎都在使用热成型钢或超高强度钢。而几乎所有热成型件都需要焊接某种紧固件:方螺母、法兰螺母或螺栓。
问题在哪?
热成型钢的屈服强度高达2400 MPa,表面还附有铝硅涂层。在这种表面上尝试凸焊螺母,麻烦来得很快:涂层干扰接触电阻;高强度使局部变形难以实现;热量倾向于传导到厚板本体而非集中在焊接界面。
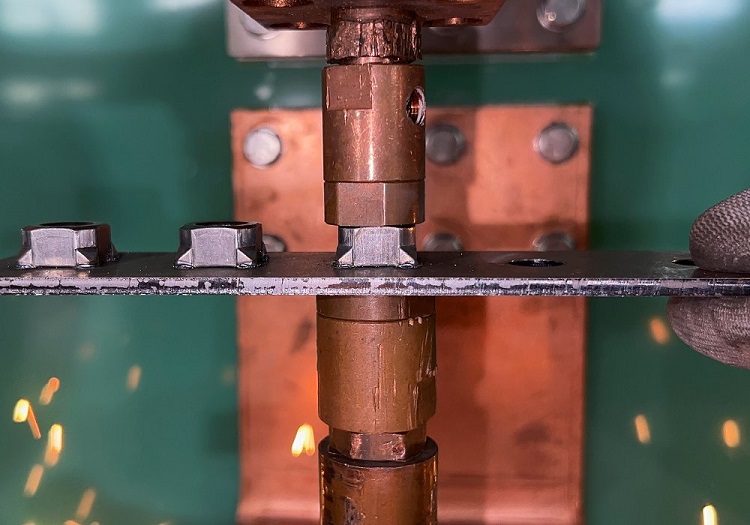
那么,如何选择一台能稳定胜任这项任务的焊机——既不花冤枉钱,又不超出工厂的电力负荷?
我们来逐一分析目前热成型钢凸焊领域实际使用的三种电源类型,以及各自的优势与不足。
为什么热成型钢需要"硬规范"焊接
在对比设备之前,先明确一点。热成型钢凸焊需要使用所谓的"硬规范":大电流、高压力、短时间。你不能靠延长焊接时间来弥补电流的不足。涂层会迅速烧损,焊接时间过长会导致电极过热、螺母沉入过深、焊缝变脆。
焊接必须非常快——真的是非常快——以巨大的电流脉冲和足够的压力,将螺母的凸点压入热成型板表面。
明确了这个前提,下面来看三种电源方案。
方案一:电容储能焊(CD)——行业标配
电容储能焊机是目前热成型钢凸焊最常见的选择。看看热成型领域的两大巨头——一家德国企业(我们称之为B)和一家西班牙企业(H)——都将CD焊机作为标准配置。
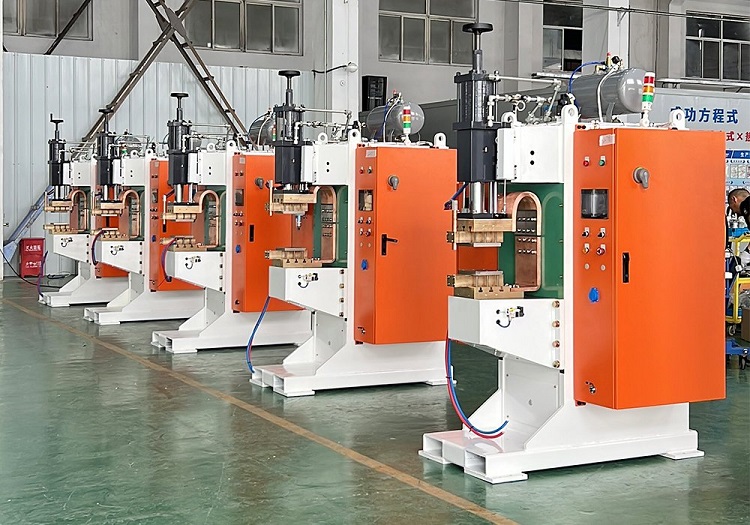
原因何在?CD电源的放电时间极短,通常为5~10毫秒,峰值电流可达50~150 kA。配合大直径焊接气缸(通常?200 mm甚至?300 mm),凸点几乎在瞬间熔化并锻入热成型板。
优势:
调试完成后焊接质量非常稳定
超短脉冲将热影响区和涂层损伤降到最低
工艺成熟——自热成型技术从欧洲引入以来,行业一直在使用
不足:
初始投资高——大型CD设备价格不菲
大气缸意味着运动速度较慢,节拍时间比普通轻型点焊机大约慢0.5秒
电容组有使用寿命,需要定期更换
对很多工厂而言,CD经过验证的可靠性足以抵消成本上的顾虑。但它并非唯一选择。
方案二:中频逆变直流(MFDC)——全能型选手
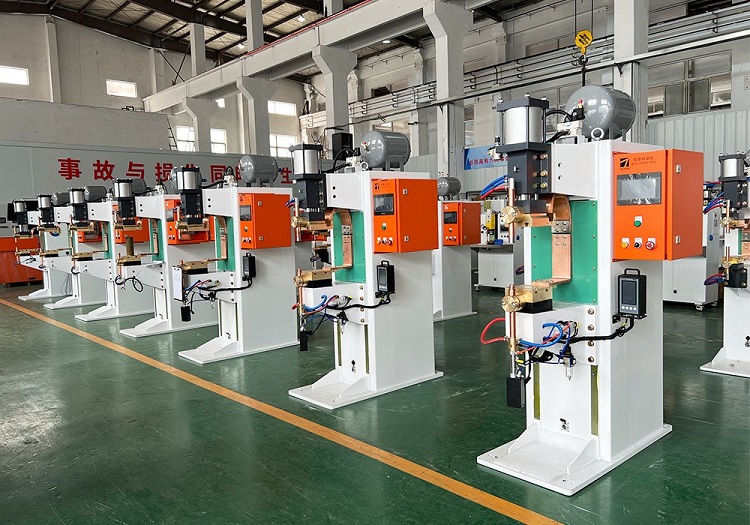
中频逆变直流焊机是电阻焊接领域的主力机型,广泛应用于普通点焊、凸焊、缝焊和对焊。在热成型钢领域同样有大量拥趸,尤其在美国厂商中备受青睐。美国最大的热成型企业之一(我们称之为K)就将MFDC作为螺母凸焊的标准设备。
理由充分:全波直流输出、毫秒级时间精度、非常稳定的电流调节——MFDC是一台能力出众的设备。
优势:
在较薄热成型钢(约1.6 mm以下)上焊接质量出色
相比交流系统能效更高
通用性强——同一台设备可胜任其他焊接任务
不足:
工艺窗口窄。电流、时间和压力必须精确匹配——微小偏差就可能导致虚焊或严重飞溅
需要经验丰富的工艺工程师来调试和优化参数
在较厚热成型钢(超过1.6 mm)和双层热成型叠板上表现吃力,电流往往无法充分穿透以形成一致的熔核
如果你的应用主要是M6或M8螺母、单层板厚不超过1.5 mm,MFDC可以胜任。超出这个范围,你可能会面对难以接受的废品率。
方案三:变频交直流——崭露头角的新秀
过去两年,变频交直流焊机开始更频繁地出现在国内热成型工厂中。最大的卖点是价格——明显低于同等规格的CD或大型MFDC系统。
变频交直流的技术优势在于电流上升速度。在一个周波内,电流攀升极快——几乎呈垂直直线。在初始电流输出方面,这甚至优于标准MFDC逆变器。
优势:
电流上升快——有利于凸点迅速塌落
采购成本较低
三相输入——比单相交流对电网更友好
不足:
随着焊接时间延长,输出退化为正弦波——焊接超过几个周波后便失去直流优势
要达到与CD或MFDC相同的峰值电流,需要大得多的额定功率。例如,一台200 kVA的变频机峰值电流仅约35 kA,焊M6和M8螺母没问题,但M10或M12螺母就需要400 kVA的设备
400 kVA的设备对工厂供电系统负荷很大——很多工厂不升级变压器根本无法承载
所以,较低的采购价格可能具有误导性。算上电力基础设施改造和持续能耗,总成本未必划算。
如何选择——实用决策框架
如果你在评估热成型钢凸焊设备,可以这样思考:
选电容储能焊(CD),如果:
螺母规格在M8及以上
板厚超过1.5 mm,或需要焊接双层板
要求质量稳定,尽量减少人工干预
有预算承担前期投资
选中频逆变直流(MFDC),如果:
螺母规格为M6或M8
板厚不超过1.5 mm,仅限单层
有经验丰富的工艺工程师能精细调参
需要一台兼顾其他焊接任务的通用设备
仅在以下情况考虑变频交直流:
焊接M6或M8螺母、薄板
采购预算紧张
电力容量充足(或能以合理成本扩容)
能接受较窄的工艺窗口
最后说一句
我们在自己的应用实验室里,用来自实际产线的热成型钢样品,对三种电源类型都做了测试。说实话,在合适的条件下,三种方案都能焊出合格的结果。关键在于将设备能力与你具体的螺母规格、板厚和产能需求精准匹配。
杏盛三种类型的焊机都做。但我们不会因为有库存就硬推某一款。通常我们会先看你的零件图纸、螺母规格和目标节拍——然后做一轮快速可行性验证,给你一个直白的对比结论。
如果你正在推进热成型项目,需要有人帮你就焊机选型把把关,把你的参数发过来。我们如实告诉你我们的判断——不收费,不推销。只是焊接工程师之间的技术交流。

杏盛自动化设备有限公司26年专注于中频点焊机及自动化设备研发生产企业,是国家高新技术企业、江苏省专精特新企业、江苏省民营科技企业、苏州市工业设计中心、苏州市智能脉冲对焊控制技术研究中心等,公司通过ISO9001质量管理体系认证和CE认证。如果您对我们的中频点焊机及自动化设备感兴趣,全国服务热线:400-8333-566。